از چرخدنده تا قطعات انتقال قدرت؛ چرا فولاد سمانته در قطعهسازی اهمیت دارد؟
چرخ دنده ها و قطعات انتقال قدرت در حین کار تحت سایش، فشار و بارهای تکراری قرار دارند. فولادهای سمانته با ایجاد سطح سخت و حفظ خواص مناسب در مغز قطعه، برای بخشی از این کاربردها مورد استفاده قرار می گیرند و انتخاب گرید و عملیات حرارتی در عملکرد نهایی آنها نقش مهمی دارد.
رپرتاژ آگهی: در یک مجموعه انتقال قدرت، خرابی یک چرخدنده میتواند هزینهای فراتر از تعویض همان قطعه داشته باشد؛ توقف دستگاه، بازکردن مجموعه و تأخیر در تولید، بخشی از پیامدهای آن است. برای سازنده قطعه، مسئله فقط رسیدن به سختی بالا نیست. سطح دندانه باید در برابر تماس و سایش مقاومت کند و مغز قطعه نیز خواص مناسب برای تحمل بارهای کاری داشته باشد. فولادهای سمانته برای پاسخ به چنین ترکیبی از نیازها مطرح میشوند؛ اما نتیجه نهایی به هماهنگی انتخاب گرید، ساخت، عملیات حرارتی و کنترل کیفیت وابسته است.
چرا سطح سخت بهتنهایی کافی نیست؟
چرخدنده هنگام کار با یک نوع بار ثابت و ساده مواجه نیست. تماس مکرر دندانهها، بارگذاری در ریشه دندانه و تغییرات شرایط بهرهبرداری، الزامات متفاوتی ایجاد میکنند. به همین دلیل، انتخاب متریال صرفاً بر اساس یک عدد سختی میتواند تصویر ناقصی از عملکرد موردنیاز ارائه دهد.
سطح قطعه باید برای شرایط تماس مناسب باشد؛ در مقابل، مغز آن نیز باید استحکام و چقرمگی متناسب با طراحی داشته باشد. سختی سطح، استحکام مغز و کیفیت ساخت، هرکدام بخشی از این مسئلهاند و هیچکدام بهتنهایی جای دیگری را نمیگیرد.
همچنین هر خرابی دندانه الزاماً ناشی از انتخاب فولاد نیست. روانکاری نامناسب، ناهمراستایی مجموعه، اضافهبار یا خطای ساخت نیز باید بررسی شوند. تغییر گرید بدون شناخت علت خرابی ممکن است هزینه خرید را افزایش دهد، در حالی که مشکل اصلی همچنان باقی بماند.
فولاد سمانته چه نقشی در این ترکیب دارد؟
فولادهای مناسب سمانتاسیون عموماً کربن اولیه نسبتاً کمی دارند. در فرایند کربندهی، کربن سطح قطعه افزایش مییابد و با اجرای مراحل مناسب سختکاری و تمپر، امکان دستیابی به سطح سخت و مغزی با خواص متفاوت فراهم میشود.
بنابراین، خرید متریال با عنوان «سمانته» به معنای تحویل قطعهای با سطح سختشده نیست. خواص نهایی در ادامه مسیر ساخت و عملیات حرارتی شکل میگیرند. وضعیت تحویل فولاد و الزامات نهایی قطعه باید از ابتدا مشخص باشند تا میان انتظار سازنده و محصول خریداریشده اختلافی ایجاد نشود.
برای بررسی قیمت روز فولاد سمانته، لازم است نام گرید در کنار ابعاد مقطع، وضعیت تحویل و کاربرد قطعه ارزیابی شود. قرارگرفتن چند گرید در یک خانواده، به معنای امکان جایگزینی مستقیم آنها در همه قطعات نیست.
از چرخدنده تا شفت؛ انتخاب به شرایط قطعه وابسته است
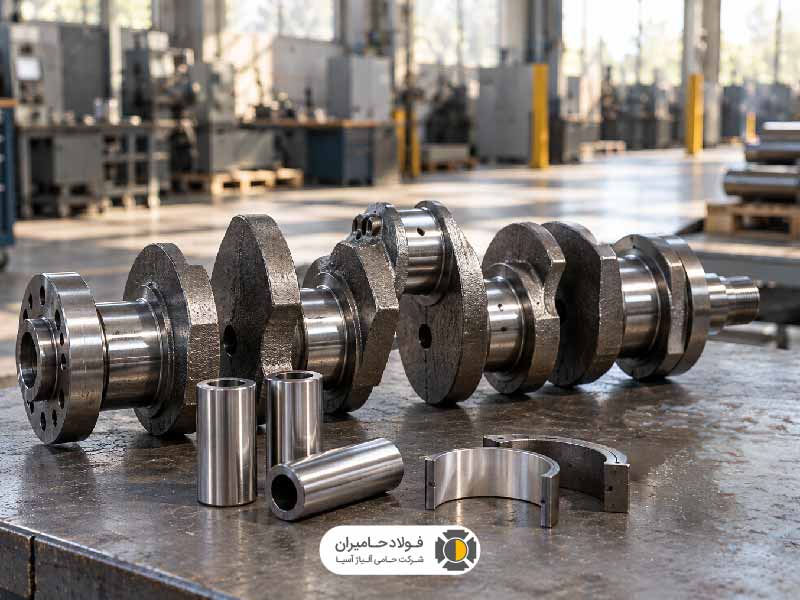
فولادهای سمانته در ساخت چرخدندههای انتقال قدرت و برخی شفتها و قطعات مشابه استفاده میشوند؛ بهویژه زمانی که طراحی به ترکیبی از مقاومت سطحی و خواص مناسب مغز نیاز دارد. با این حال، انتخاب آنها باید برای همان قطعه و شرایط بهرهبرداری انجام شود.
برای نمونه، دو چرخدنده با ابعاد ظاهری نزدیک ممکن است در گشتاور، سرعت، تعداد چرخههای کاری و میزان ضربه تفاوت داشته باشند. این اختلافها میتوانند بر الزامات متریال و عملیات حرارتی اثر بگذارند. شباهت شکل قطعه، دلیل کافی برای یکسانگرفتن مشخصات فنی آنها نیست.
در ساخت قطعه جایگزین نیز کپیکردن ابعاد، تمام اطلاعات موردنیاز را فراهم نمیکند. اگر نقشه یا مدارک قطعه قبلی در دسترس نباشد، بررسی جنس و وضعیت متالورژیکی میتواند بخشی از ابهام را برطرف کند؛ هرچند تعیین مشخصات قطعه جدید همچنان به شناخت شرایط کاری نیاز دارد.
پیش از خرید، چه مشخصاتی باید روشن شود؟
سفارش دقیق از جایی شروع میشود که واحد فنی و خرید درباره یک مشخصات مشترک توافق کرده باشند. عبارتهایی مانند «فولاد مناسب چرخدنده» برای دریافت پیشنهاد اولیه قابل فهماند، اما برای نهاییکردن خرید کافی نیستند.
اطلاعات مؤثر در بررسی سفارش عبارتاند از:
- گرید و استاندارد موردنظر: مطابق نقشه یا مشخصات فنی تأییدشده قطعه.
- شکل و ابعاد مقطع: همراه با مقدار لازم برای ماشینکاری و آمادهسازی.
- وضعیت تحویل: با توجه به مسیر ساخت و الزامات نقشه.
- تعداد قطعات و مقدار سفارش: برای هماهنگی تأمین با برنامه تولید.
- مدارک کیفی موردنیاز: شامل گواهی متریال و اطلاعات قابل ردیابی بار.
- الزامات نهایی: مانند سختی، عمق مؤثر لایه سختشده و تلرانسهای تعیینشده در طراحی.
اگر گرید مشخصی موجود نباشد، پیشنهاد جایگزین باید پیش از خرید به تأیید مسئول فنی برسد. نزدیکبودن ترکیب شیمیایی یا نام تجاری، بهتنهایی برای پذیرش جایگزین کافی نیست؛ ابعاد قطعه و مسیر عملیات حرارتی نیز در این تصمیم اهمیت دارند. در این مرحله، گفتوگو با کارشناسان فولاد حامیران میتواند به بررسی موجودی و گزینههای قابل تأمین برای ارزیابی مسئول فنی کمک کند.
عملیات حرارتی باید از ابتدای ساخت دیده شود
یکی از خطاهای پرهزینه آن است که قطعه تا نزدیک ابعاد نهایی ساخته شود و تازه پس از آن درباره عملیات حرارتی تصمیم بگیرند. در این وضعیت، ممکن است الزامات سختکاری با مقدار باقیمانده برای پرداخت نهایی یا محدودیتهای ابعادی قطعه هماهنگ نباشد.
سمانتاسیون صرفاً یک مرحله برای افزایش سختی نیست. عمق لایه، وضعیت مغز، نواحی نیازمند سختکاری و احتمال تغییر ابعاد باید در برنامه ساخت دیده شوند. مقدار مناسب هرکدام به طراحی و شرایط کاری وابسته است و نمیتوان یک دستور ثابت را برای همه قطعات به کار برد.
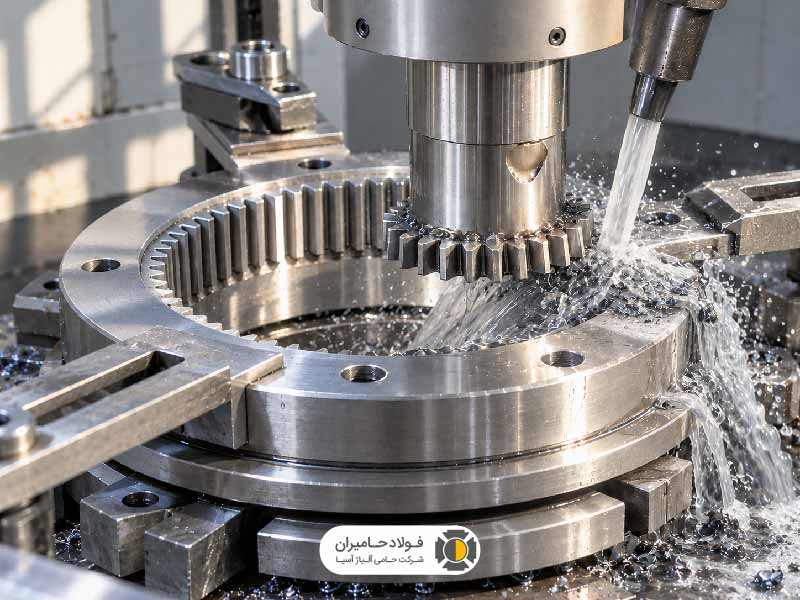
هماهنگی درباره خدمات عملیات حرارتی پیش از تکمیل ماشینکاری، امکان بررسی مسیر آمادهسازی قطعه را فراهم میکند. در این مرحله، ارائه نقشه، جنس متریال، ابعاد و الزامات نهایی اهمیت دارد؛ اعلام نام گرید بهتنهایی برای تعیین فرایند کافی نیست.
برای سازنده، خروجی این هماهنگی باید روشن باشد: قطعه با چه وضعیتی وارد عملیات شود، چه مشخصاتی پس از آن کنترل شود و کدام سطوح به پرداخت نهایی نیاز دارند. این تصمیمها بهتر است پیش از رسیدن قطعه به مرحله حساس تولید گرفته شوند.
کنترل کیفیت فراتر از یک عدد سختی است
عدد سختی سطح، اطلاعات مفیدی میدهد؛ اما بهتنهایی ترکیب شیمیایی، عمق مؤثر لایه یا وضعیت مغز را مشخص نمیکند. برنامه کنترل باید با الزامات نقشه و حساسیت قطعه هماهنگ باشد.
در کنترل متریال اولیه، تطبیق گواهی با بار تحویلی و حفظ قابلیت ردیابی اهمیت دارد. پس از عملیات حرارتی نیز بسته به مشخصات قطعه، کنترل سختی، بررسی لایه سختشده، ساختار متالورژیکی و ابعاد میتواند مطرح باشد. نوع آزمون و معیار پذیرش باید پیشاپیش تعیین شود.
در فولاد حامیران، امکان بررسی نیاز به خدمات آزمایشگاهی در کنار تأمین متریال، به سازنده کمک میکند پرسشهای مربوط به جنس و کنترل کیفیت را پیش از ادامه تولید مطرح کند. هدف از آزمون، دریافت گزارشی متناسب با مسئله است؛ نه انجام مجموعهای از آزمایشها بدون معیار پذیرش مشخص.
برای مثال، اگر دغدغه سازنده تطابق جنس بار باشد، مسیر بررسی با زمانی که علت خرابی قطعه پس از کارکرد نامشخص است، یکسان نخواهد بود. تعریف درست سؤال فنی، به انتخاب بررسی مناسب کمک میکند.
قیمت روز فولاد سمانته چگونه مقایسه شود؟
برای واحد خرید، قیمت روز فولاد سمانته مهم است؛ اما مقایسه زمانی معنا دارد که مشخصات پیشنهادها قابل مقایسه باشند. گرید، ابعاد، وضعیت تحویل، مقدار سفارش، مدارک همراه و شرایط آمادهسازی باید در استعلام روشن باشند.
هزینه قطعه نهایی نیز فقط از مبلغ متریال تشکیل نمیشود. پرت برش، زمان ماشینکاری، عملیات حرارتی، پرداخت نهایی و کنترل کیفیت در هزینه ساخت سهم دارند. بنابراین، پیشنهاد ارزانتر برای فولاد خام، الزاماً به کمترین هزینه قطعه آماده مصرف منتهی نمیشود.
این موضوع به معنای انتخاب همیشگی گرید گرانتر نیست. انتخاب اقتصادی، متریالی است که الزامات واقعی قطعه را برآورده کند و با مسیر ساخت هماهنگ باشد. استفاده از گریدی فراتر از نیاز، بدون توجیه فنی، میتواند به اندازه انتخاب نامناسب هزینهساز باشد.
تأمین متریال در ارتباط با نیاز سازنده
برای قطعهساز، ارزش تأمینکننده فقط در اعلام موجودی خلاصه نمیشود. شفافبودن مشخصات بار، امکان بررسی مدارک و هماهنگی درباره آمادهسازی، بخش مهمی از تصمیم خرید است. این ارتباط زمانی مؤثرتر میشود که درخواست از ابتدا با اطلاعات فنی کافی مطرح شده باشد.
فولاد حامیران در کنار عرضه فولادهای آلیاژی، خدمات مشاوره، آزمایشگاهی و عملیات حرارتی را معرفی کرده است. برای سازنده قطعات انتقال قدرت، این ظرفیتها زمانی کاربرد دارند که نیاز پروژه بهصورت مشخص مطرح شود؛ از انتخاب متریال تا تعیین بررسیهای لازم پیش از ساخت یا پس از عملیات.
البته مسئولیتها باید روشن باقی بمانند. تأمین فولاد، اجرای عملیات حرارتی و تأیید طراحی، فعالیتهای متفاوتی هستند. هماهنگی میان آنها به تصمیم دقیقتر کمک میکند، اما جای مشخصات فنی مصوب و تأیید مسئول طراحی را نمیگیرد.
تصمیم خرید را از نقشه قطعه شروع کنید
اهمیت فولاد سمانته در قطعهسازی، به امکان ایجاد خواص متفاوت در سطح و مغز برمیگردد. دستیابی به نتیجه مطلوب، حاصل انتخاب هماهنگ متریال و فرایند است؛ نه صرفاً خرید یک نام شناختهشده یا رسیدن به عدد سختی بالاتر.
برای بررسی گرید، موجودی و شرایط تأمین، با کارشناسان فولاد حامیران به شماره ۰۲۱۶۳۵۱۱ تماس بگیرید و نقشه یا مشخصات قطعه، ابعاد مقطع، تعداد موردنیاز و الزامات عملیات حرارتی را اعلام کنید. اگر گرید هنوز تعیین نشده است، شرایط کاری و اطلاعات موجود از قطعه قبلی را نیز ارائه دهید تا موارد نیازمند بررسی فنی، پیش از نهاییشدن سفارش مشخص شوند.
دیدگاه تان را بنویسید